Laser, woda czy plazma: jak dobrać metodę cięcia
W zakładzie przy ul. Elektronowej 6 w Łodzi tniemy blachy trzema metodami: laserem, wodą i plazmą. Piszemy, jak dobieramy metodę do detalu i co podać w zapytaniu.
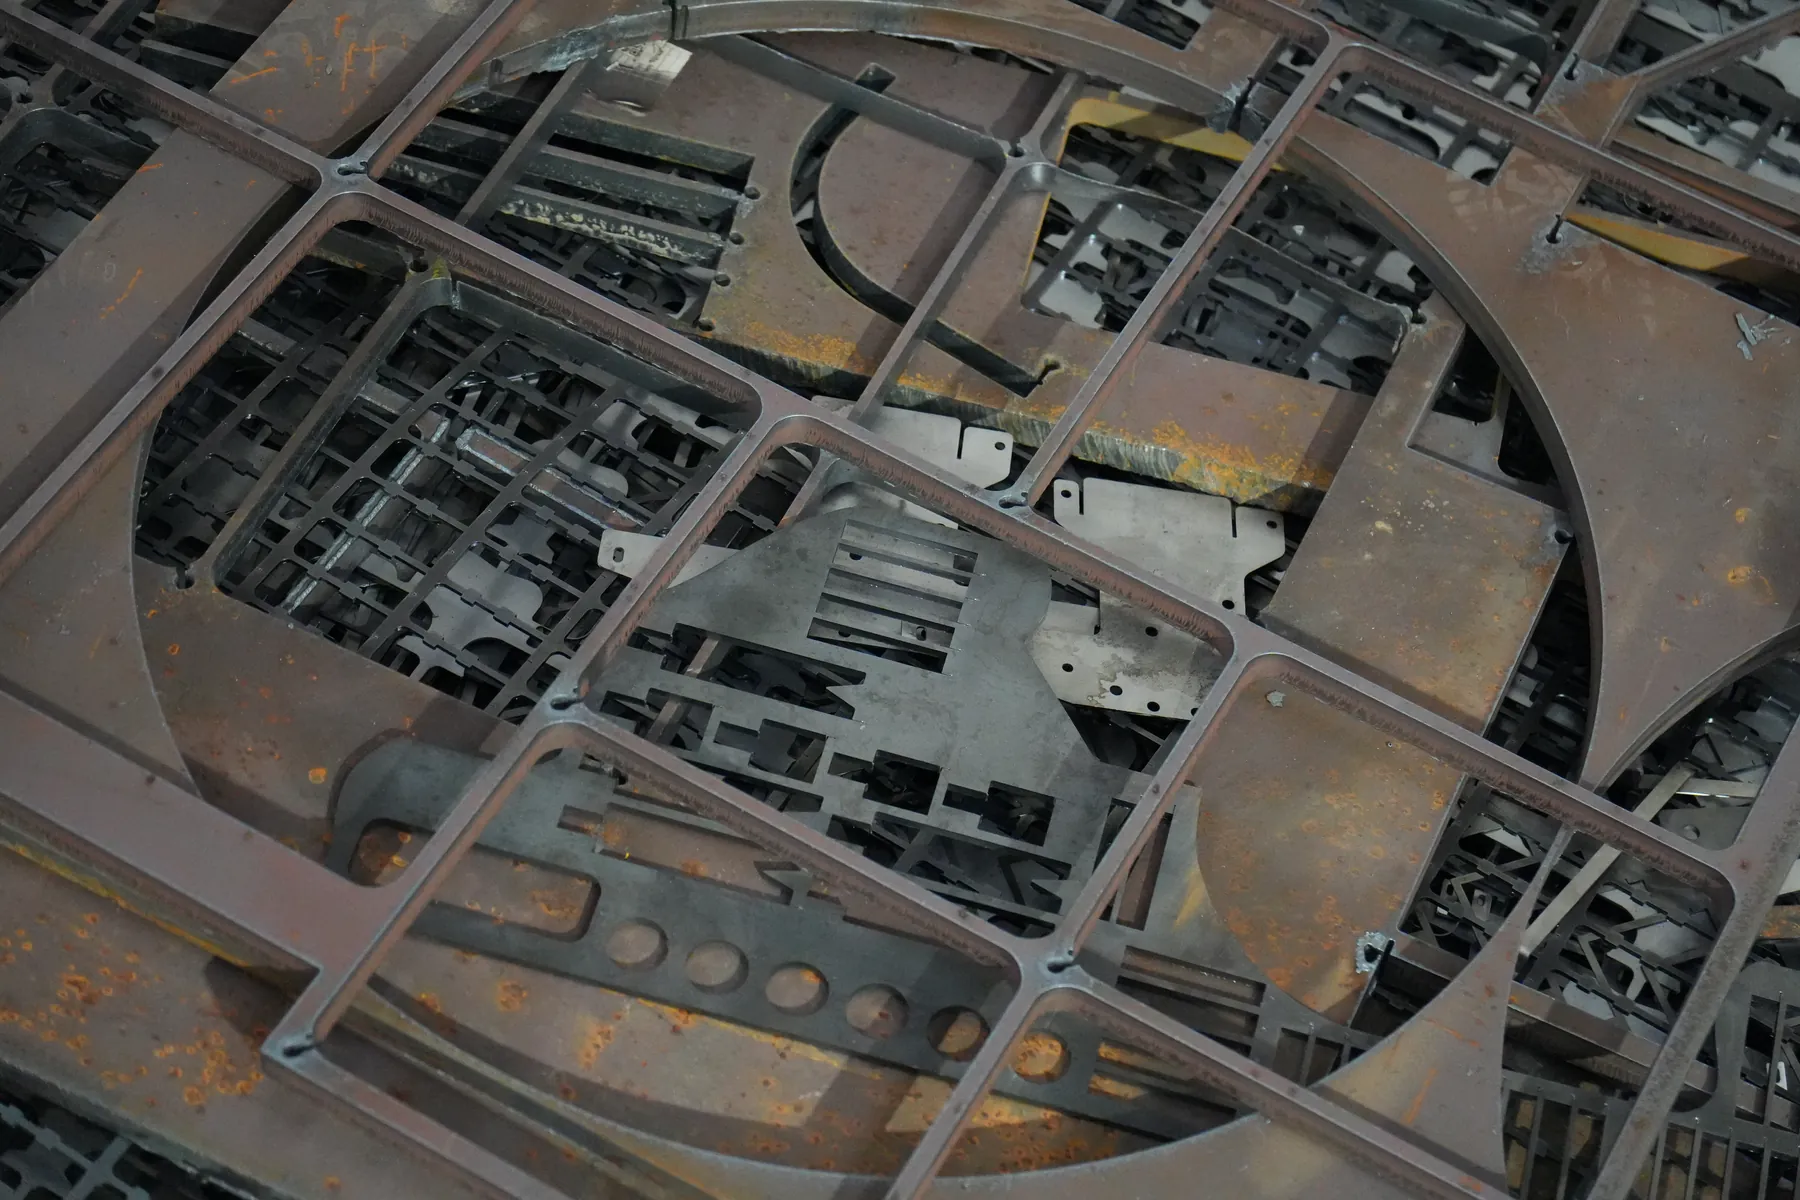
Metody cięcia blach wybieramy zwykle po trzech rzeczach: z czego jest detal, jaką ma grubość i co dalej stanie się z jego krawędzią. Każdej metodzie odpowiada u nas osobna maszyna, więc wybór sprowadza się do pytania, która z nich wytnie ten detal najlepiej.
Metody cięcia blach: kiedy laser, kiedy plazma, a kiedy woda
- Laser, gdy liczy się gładka krawędź, drobne otwory i skomplikowany kontur w blachach ze stali, stali nierdzewnej i aluminium.
- Plazma, gdy tniemy grubszą stal konstrukcyjną, a krawędź nie musi być jak po laserze, na przykład gdy detal i tak pójdzie do spawania albo na obrabiarkę.
- Woda, gdy materiał nie może się nagrzać albo nie jest metalem: tworzywa sztuczne i kamień, na przykład granit.
Wiele detali da się wyciąć dwiema metodami. Wtedy o wyborze decyduje krawędź i to, co z detalem zrobimy dalej. Więcej o laserze do blach piszemy we wpisie laser światłowodowy 12 kW w ECAD.
Jakie maszyny stoją za każdą metodą
Maszyna wyznacza, co da się wyciąć. W tabeli są nasze trzy wycinarki, materiały i największe grubości dla lasera i plazmy.
| Metoda | Maszyna | Materiał i grubość | Kiedy ją wybieramy |
|---|---|---|---|
| Laser | HSG G3015H V2, 12 kW, arkusze 3000 × 1500 mm | stal konstrukcyjna, stal nierdzewna i aluminium do 40 mm, mosiądz do 16 mm, miedź do 12 mm; stal konstrukcyjna do 20 mm z krawędzią wysokiej jakości | gładka krawędź, drobne otwory i wzory |
| Plazma | STIGAL ze źródłem plazmy Hypertherm HPR130XD, 130 A, pole robocze 3000 × 1500 mm | stal konstrukcyjna: przebijanie do 32 mm, cięcie maksymalnie do 38 mm; stal nierdzewna i aluminium: przebijanie do 20 mm, cięcie maksymalnie do 25 mm | grubsza stal konstrukcyjna, gdy krawędź pójdzie do spawania albo obróbki |
| Woda | wycinarka wodna PTV | metale (głównie stal, także aluminium), tworzywa sztuczne i kamień (np. granit) | materiały wrażliwe na ciepło, tworzywa, kamień |
Grubości lasera i plazmy to wartości największe dla maszyn. Grubość i jakość krawędzi w konkretnym zleceniu, a przy wodzie także rodzaj materiału, potwierdzamy przy wycenie.
Ciepło, krawędź i dokładność
Laser i plazma tną ciepłem, więc przy krawędzi powstaje strefa wpływu ciepła. Strumień wody tnie na zimno i takiej strefy nie ma. To ważne dla materiałów, które nie mogą się nagrzać.
Cięcie plazmą czy laserem
Krawędź po laserze jest zwykle gładsza niż po plazmie, a drobne otwory lepiej wychodzą na laserze. Nasz laser tnie stal konstrukcyjną z krawędzią wysokiej jakości do 20 mm. Plazmą przebijamy stal konstrukcyjną do 32 mm, a tniemy ją maksymalnie do 38 mm. Powyżej 20 mm stal konstrukcyjną tnie u nas i laser, i plazma, więc liczy się krawędź i to, co dalej stanie się z detalem: gdy pójdzie do spawania albo na obrabiarkę, często wystarczy plazma.
Cięcie wodą czy laserem
Blachy metalowe tnie i laser, i woda; na wycinarce wodnej tniemy głównie stal. Laser jest zwykle szybszy w cienkiej blasze i lepszy przy drobnych wzorach. Wodę wybieramy, gdy materiał nie powinien się nagrzać w miejscu cięcia albo gdy nie jest metalem: na laserze tniemy metale, a tworzywa sztuczne i kamień wycinamy wodą.
Jeśli któryś wymiar ma wąską tolerancję, zaznacz go na rysunku. Dobierzemy metodę z jej uwzględnieniem.
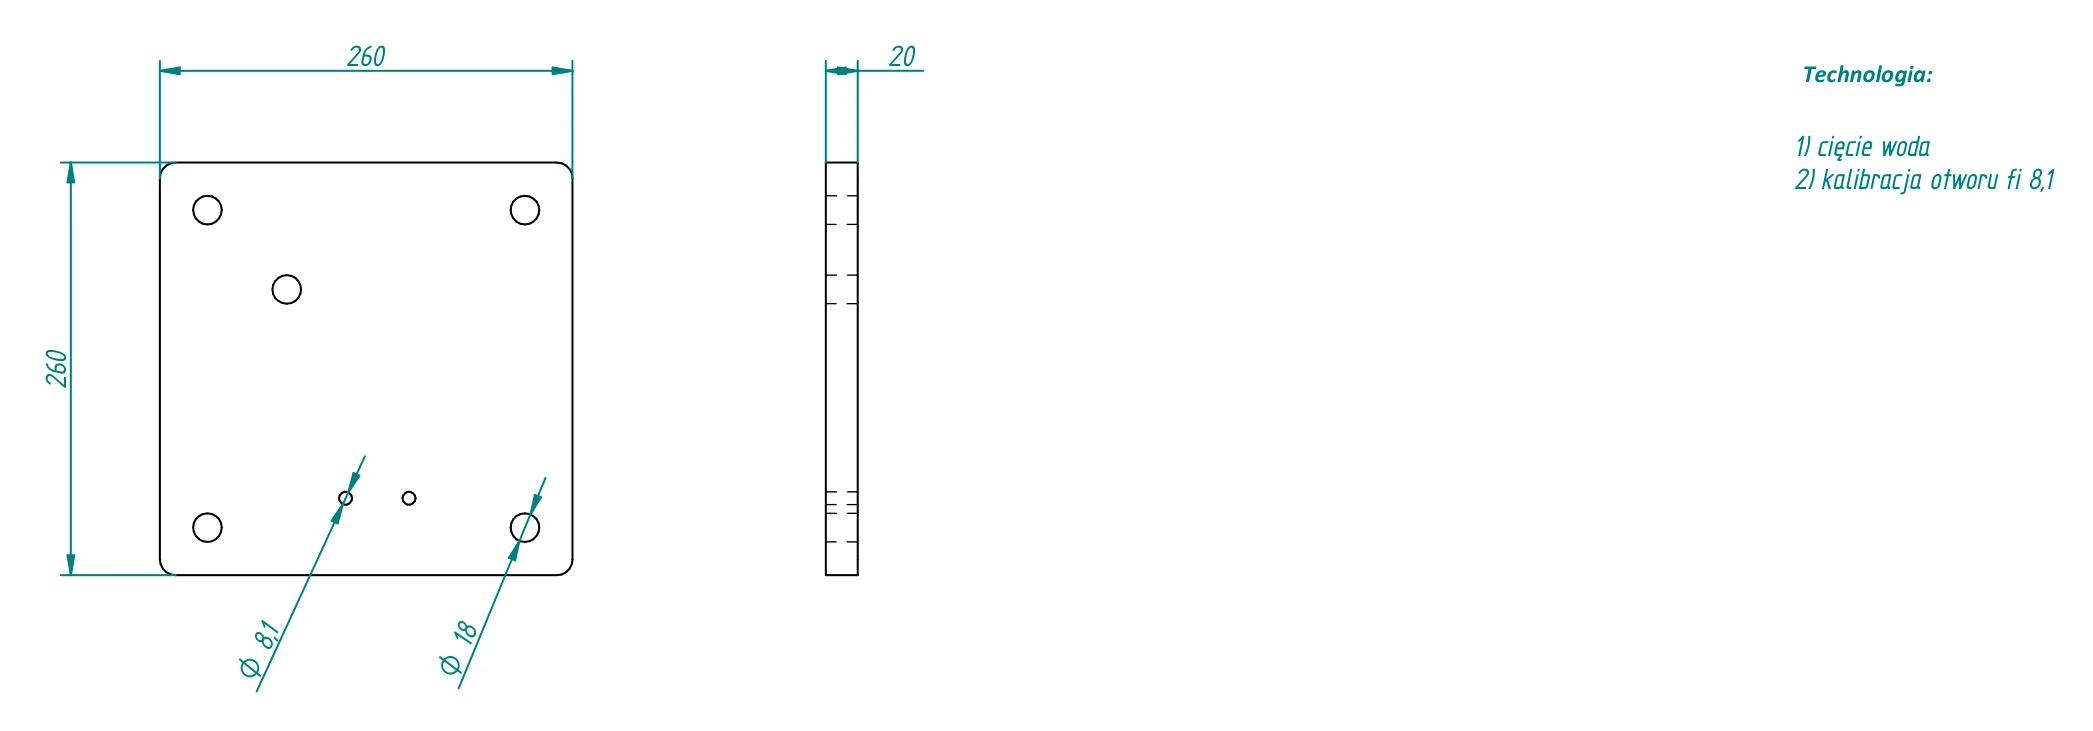
Przykład: flansza z płyty 20 mm
Na części rysunków wykonawczych z naszego archiwum konstruktor wpisuje metodę cięcia w polu „Technologia”. Przy tej flanszy zapisano: 1) cięcie woda, 2) kalibracja otworu fi 8,1. Po cięciu rysunek przewiduje więc jeszcze kalibrację otworu.
Po cięciu: gratowanie, gięcie i spawanie w jednym zleceniu
Wycięte detale nie muszą jechać do innej firmy. W tym samym zleceniu je gratujemy, gniemy na prasie krawędziowej Trumpf TruBend 7050, spawamy w naszej spawalni albo obrabiamy na maszynach CNC. Co da się zrobić z danym detalem, zależy od materiału i grubości; sprawdzamy to przy wycenie.
Zlecenia przyjmujemy od jednej sztuki. Cen nie podajemy z góry: wyceniamy z rysunku lub modelu, a cena zależy od materiału, grubości, długości cięcia, liczby sztuk i operacji po cięciu. Szczegóły są na stronie cennik cięcia i gięcia.
Co podać w zapytaniu
Żebyśmy dobrali metodę, napisz w wiadomości:
- z jakiego materiału i jakiego gatunku ma być detal,
- jaką ma grubość i ile sztuk potrzebujesz,
- co stanie się z krawędzią po cięciu: spawanie, gięcie, obróbka czy montaż bez obróbki,
- które wymiary mają wąską tolerancję.
Programy cięcia na laser przygotowujemy w SigmaNEST, a do cięcia najwygodniejszy jest plik DXF z konturem i otworami.