Laser światłowodowy 12 kW pracuje w ECAD
W zakładzie przy ul. Elektronowej 6 w Łodzi pracuje laser światłowodowy HSG G3015H V2 o mocy 12 kW. Piszemy, co na nim tniemy, jaki arkusz mieści stół i co dzieje się z detalem po cięciu.
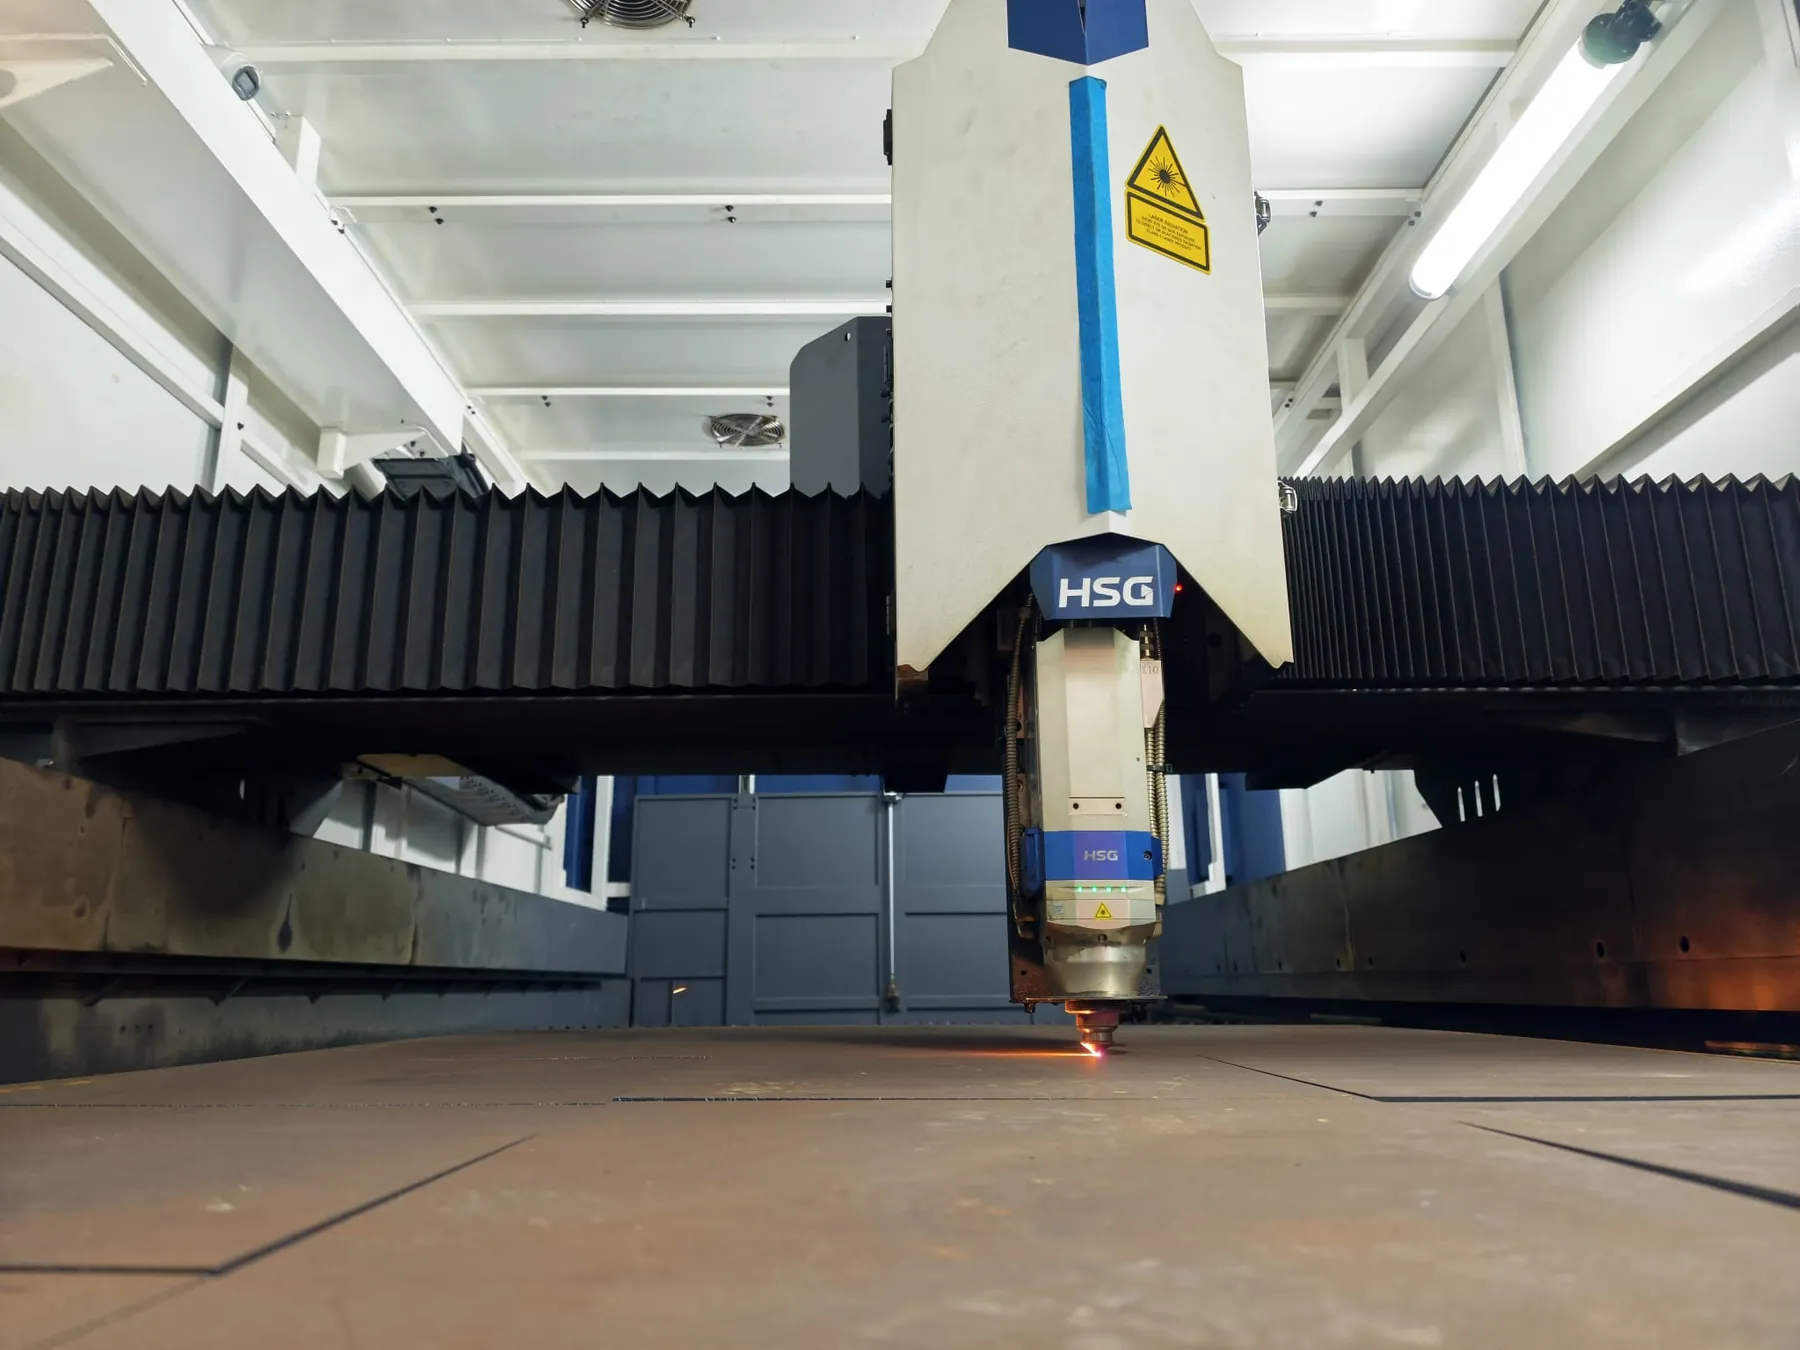
Laser światłowodowy 12 kW to nasz laser do cięcia blachy: jedna maszyna do stali, stali nierdzewnej, aluminium, mosiądzu i miedzi, od jednej sztuki po serię. Poniżej dane, które przydają się, zanim wyślesz rysunek do wyceny: materiały i grubości, format arkusza, operacje po cięciu i to, co warto napisać w zapytaniu.
Laser światłowodowy 12 kW: co na nim tniemy
Moc 12 kW pozwala ciąć także grube blachy. W tabeli są największe grubości dla każdego materiału. Szczegóły maszyny i pełny zakres opisujemy na stronie cięcie laserowe blach.
| Materiał | Największa grubość |
|---|---|
| Stal konstrukcyjna | do 40 mm |
| Stal konstrukcyjna z krawędzią wysokiej jakości | do 20 mm |
| Stal nierdzewna | do 40 mm |
| Aluminium | do 40 mm |
| Mosiądz | do 16 mm |
| Miedź | do 12 mm |
Grubości to wartości największe dla maszyny. Grubość i jakość krawędzi w konkretnym zleceniu potwierdzamy przy wycenie.
Powyżej 20 mm stal konstrukcyjną też tniemy, ale jakość krawędzi omawiamy przy wycenie, bo zależy od materiału i wymagań z rysunku. Ta sama maszyna obsługuje pojedyncze detale i serie, więc do wyceny możesz wysłać zarówno jedną część, jak i komplet detali do zespołu.
Arkusz 3000 × 1500 mm i program cięcia
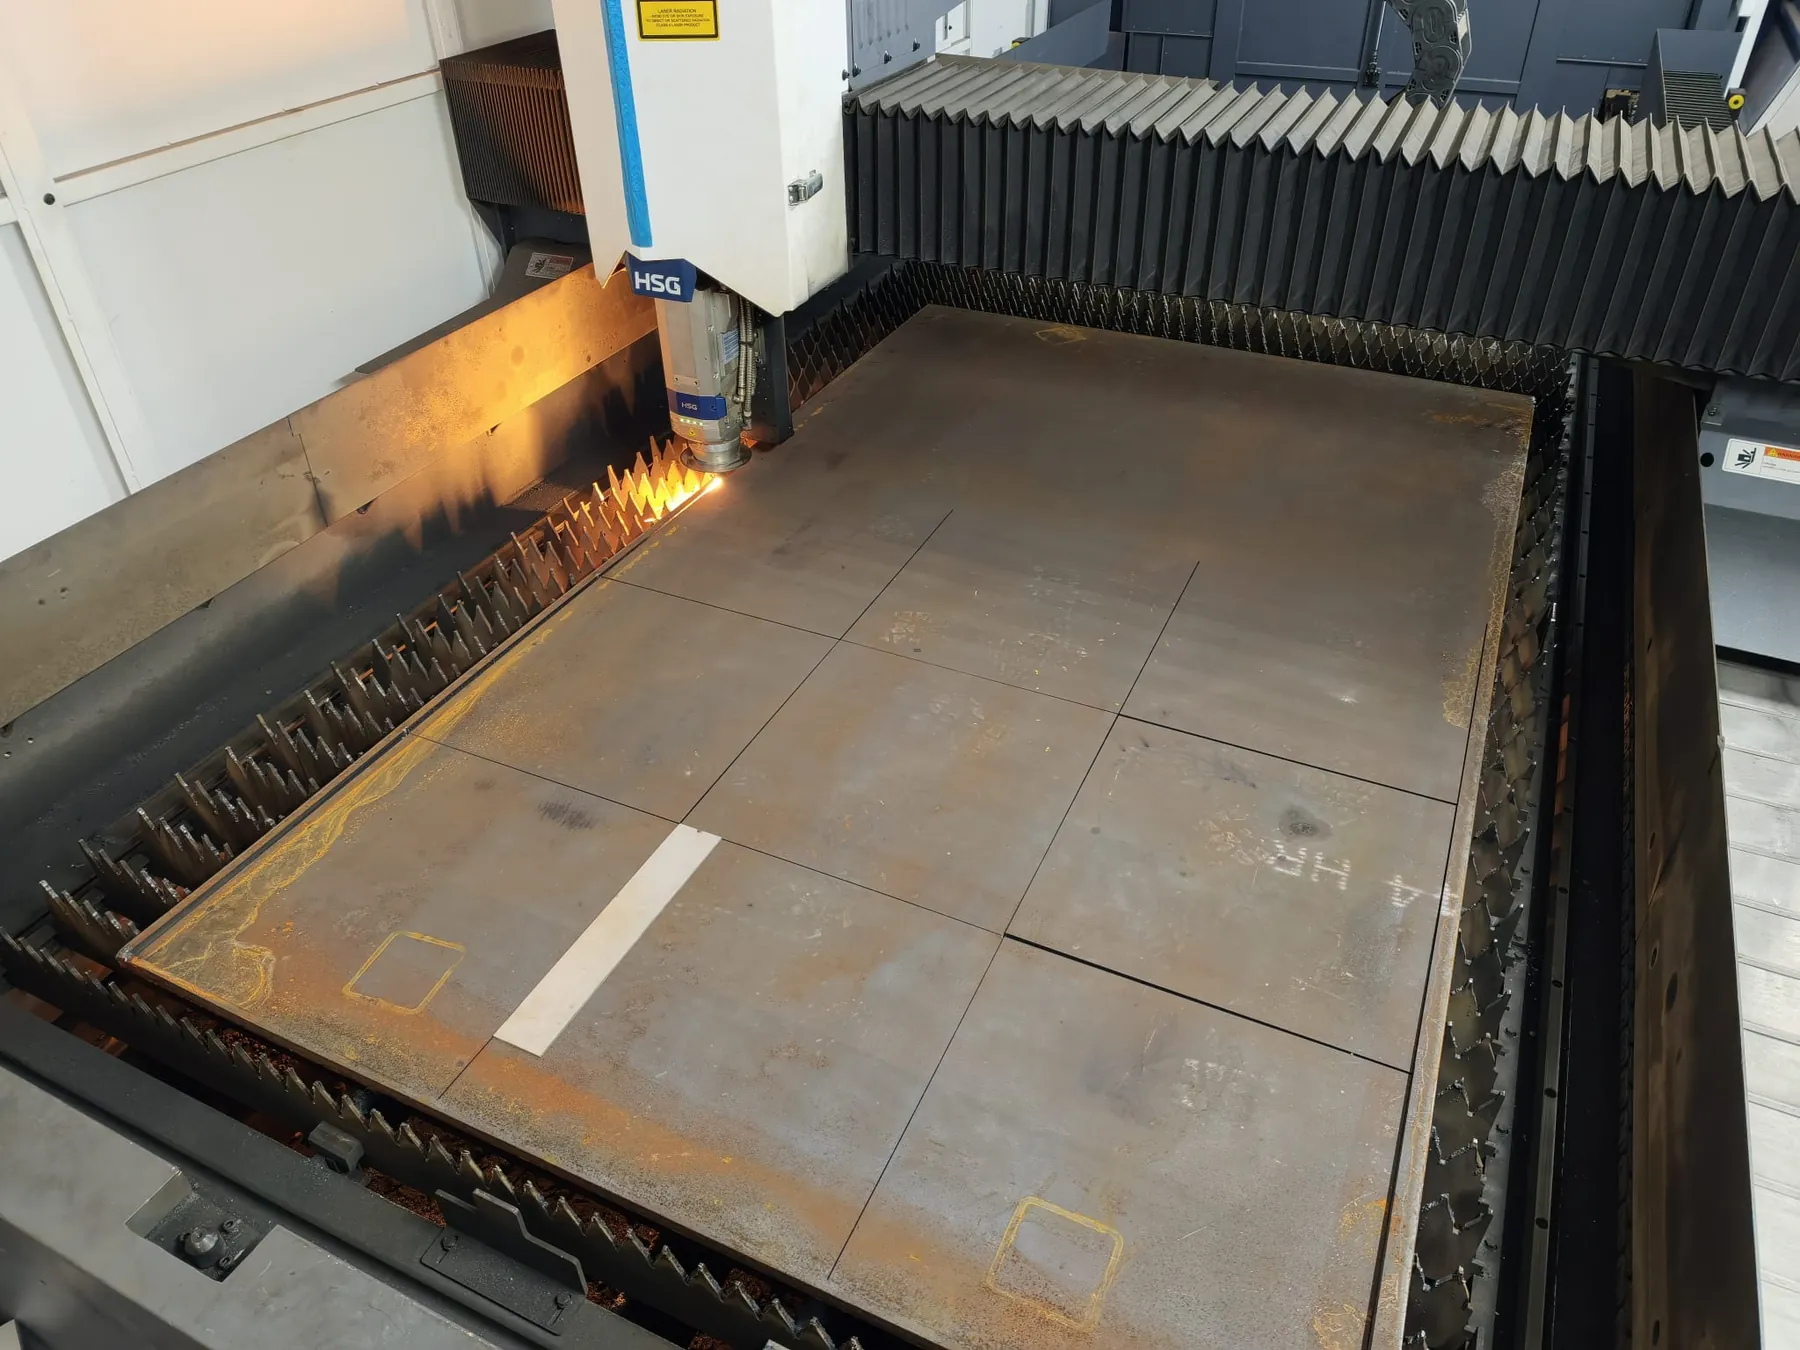
Stół lasera przyjmuje arkusze 3000 × 1500 mm. Programy cięcia, czyli rozmieszczenie detali na arkuszu i ścieżki cięcia, przygotowujemy w SigmaNEST.
Gratowanie i gięcie w jednym zleceniu
Po cięciu detale gratujemy, czyli usuwamy zadziory z krawędzi. Jeśli rysunek przewiduje gięcie, gniemy je na prasie krawędziowej Trumpf TruBend 7050 (długość gięcia do 1530 mm). Jeśli z detali ma powstać zespół, spawamy je w naszej spawalni.
Cięcie, gratowanie, gięcie i spawanie robimy w jednym zakładzie, więc nie musisz przewozić półproduktów między firmami.
Kiedy zamiast lasera plazma albo woda
Nie każdy detal zaczyna się od lasera. Grubszą stal konstrukcyjną, gdy krawędź nie musi być jak po laserze, bo detal i tak będzie spawany albo obrabiany, możemy ciąć plazmą. Tworzywa sztuczne, kamień i detale, które nie powinny nagrzewać się w miejscu cięcia, tniemy wodą. Metodę dobieramy przy wycenie do materiału, grubości i tego, co dalej dzieje się z detalem.
Co napisać w zapytaniu o cięcie
Zlecenia przyjmujemy od jednej sztuki. Cen nie podajemy z góry: wyceniamy na podstawie rysunku lub modelu 3D, a cena zależy od materiału, grubości, długości cięcia, liczby sztuk, gratowania, gięcia i terminu. Zasady opisaliśmy na stronie cennik cięcia i gięcia. Do rysunku dopisz:
- gatunek materiału i grubość blachy,
- liczbę sztuk,
- czy detale mają być gratowane, gięte albo spawane,
- oczekiwany termin.
Odpiszemy z wyceną albo zapytamy o brakujące dane. Pozostałe maszyny zakładu, od gięcia po obróbkę CNC, są w parku maszynowym.
Zakład przy ul. Elektronowej 6 w Łodzi jest czynny od poniedziałku do piątku w godzinach 8:00–16:00. Jest parking i wjazd, a z częścią możesz przyjechać w godzinach pracy bez umawiania.